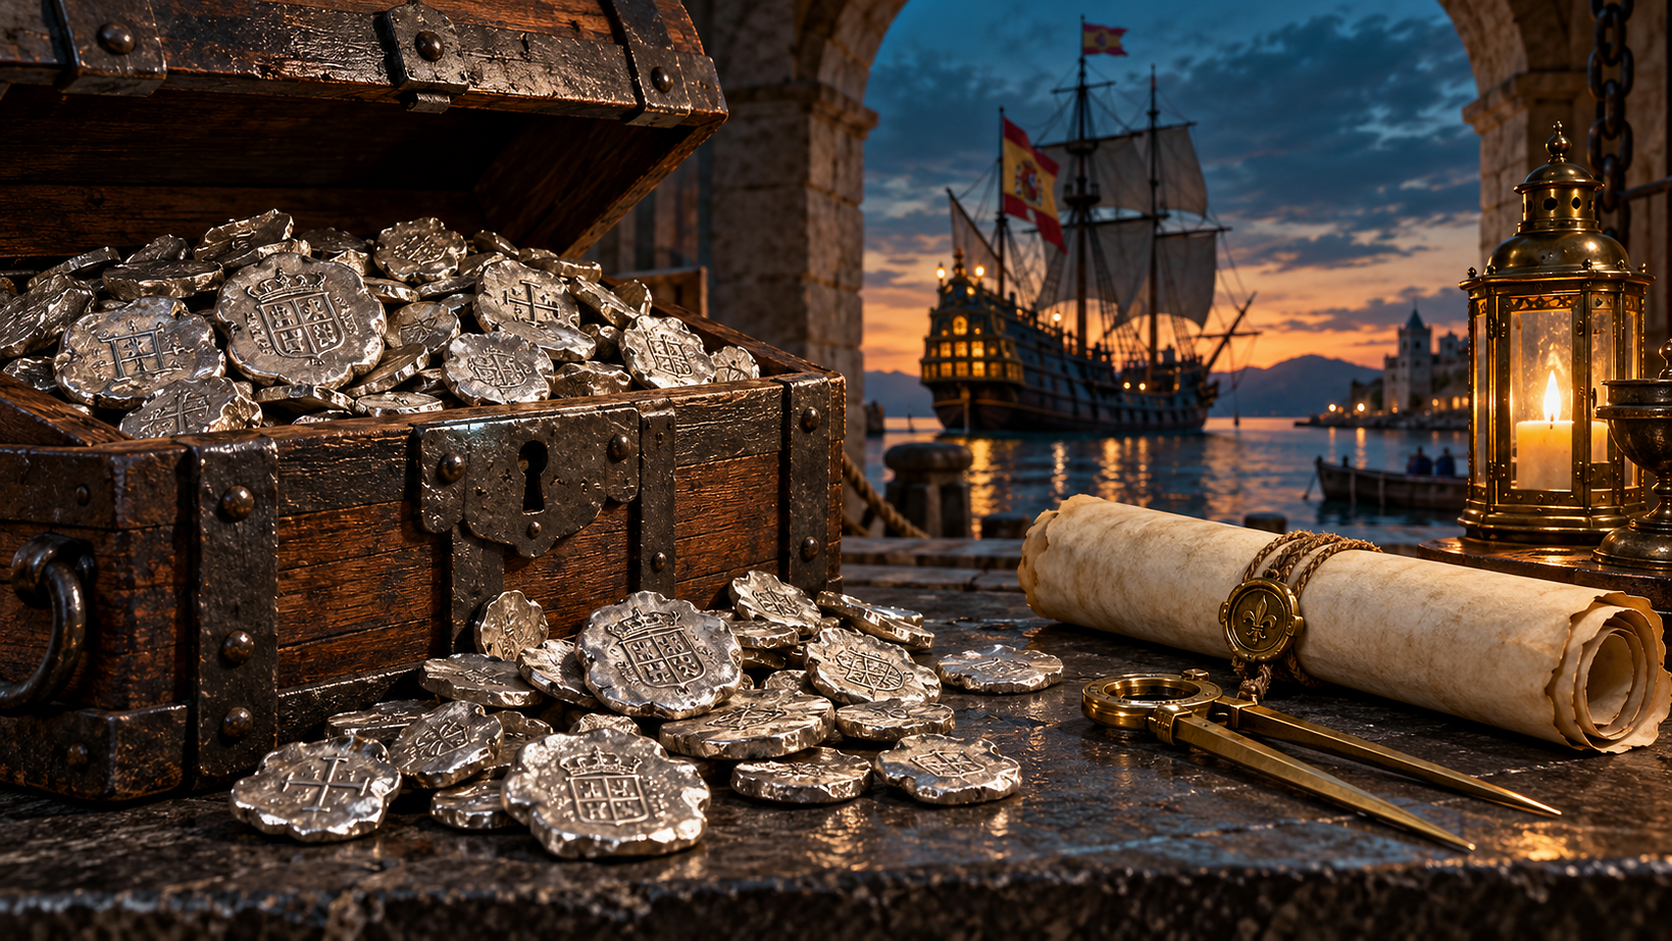
Nimmt man ein silbernes Acht-Reales-Stück aus dem 17. Jahrhundert aus Potosí oder Mexiko-Stadt in die Hand, könnte man meinen, jemand habe es mit einer Gartenschere bearbeitet. Es ist selten rund. Es besitzt dicke, unebene Kanten, flache Seiten, und Teile des königlichen Wappens oder des Kreuzes sind am Rand glatt abgeschnitten. Sammler und Historiker nennen diese Stücke Cobs, nach der spanischen Wendung cabo de barra, was so viel wie ein vom Barrenende abgetrenntes Stück bedeutet. Sie wirken grob, fast wie ein Versehen, doch sie entstanden mit voller Absicht. Fast zwei Jahrhunderte lang nutzten Münzarbeiter ein Verfahren, das ganz auf Tempo getrimmt war, um Rohsilber so schnell in gültiges Handelsgeld zu verwandeln, wie die Maultierkarawanen es abtransportieren konnten.
Der Druck zur schnellen Silberausfuhr
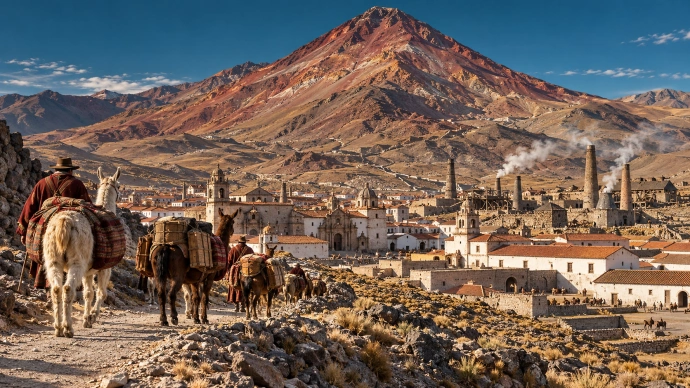
Im späten 16. Jahrhundert stieß das Spanische Kolonialreich auf einige der reichsten Silbervorkommen der Erde. Am berühmtesten war der Cerro Rico, ein mächtiger roter Berg im heutigen Bolivien, dessen Erz die 1573 gegründete königliche Münzstätte in Potosí versorgte. An reiner Fördermenge brachte dieser Berg Tausende Tonnen Metall hervor. Gleichzeitig verarbeiteten Kolonialmünzstätten in Mexiko-Stadt und Lima Silber aus Minen wie Zacatecas und Guanajuato. Doch es gab ein logistisches Problem: Das spanische Gesetz verbot Privatleuten die Ausfuhr von ungemünztem Rohsilber streng. Jedes Edelmetall musste zu Münzen verarbeitet, um das Fünftel der Krone (quinto real) erleichtert und amtlich gestempelt werden.
Die königlichen Silberflotten, die Flota de Indias, segelten nach einem strikten Fahrplan, den Passatwinde und Hurrikansaisons vorgaben. Verpassten Bergleute oder Händler das Auslaufen der Galeonen in Havanna, Portobelo oder Veracruz, saß ihr Vermögen ein ganzes Jahr oder länger fest. Die Kolonialmünzstätten mussten Tausende Pfund Silber, die aus hochgelegenen Schmelzhütten eintrafen, innerhalb weniger Monate verarbeiten. Den Münzmeistern fehlten Zeit und Gerätschaften, um saubere, vollkommen runde Münzen herzustellen. Sie brauchten ein radikal effizientes Verfahren, das kaum mechanische Wartung verlangte und dennoch seetaugliche, gesetzlich gültige Barrenmünzen lieferte.
Das Gießen des Silbers in Barrenstangen
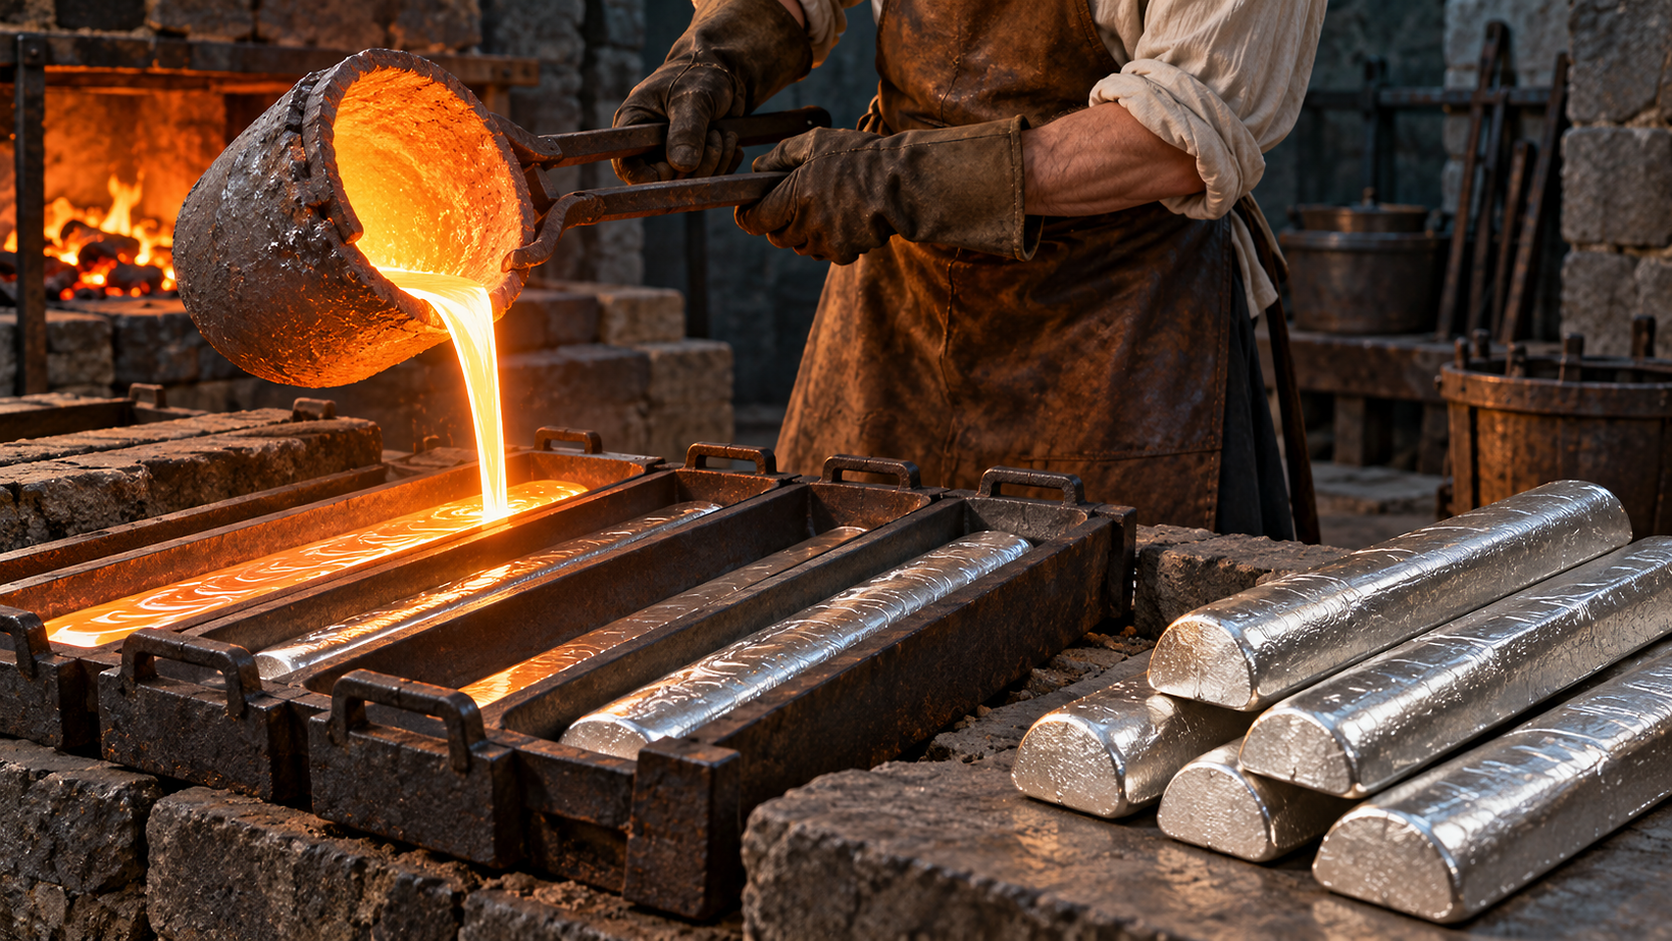
Der Prägeprozess begann in der Schmelze der Münzstätte, wo einheimische Arbeiter und versklavte Afrikaner bei sengender Hitze an offenen Holzkohleöfen schuften mussten. Das aufbereitete Silber kam in großen, porösen Brocken oder Barren an, die man über das Patio-Verfahren gewonnen hatte, bei dem Quecksilber mikroskopisch kleine Silberteilchen aus dem zermahlenen Erz band. Dieses Silber musste in großen Tiegeln eingeschmolzen werden, um seinen Feingehalt zu prüfen und eine gleichmäßige Masse zu erzeugen.
Der gesetzliche Standard für spanisches Kolonialsilber, genannt ley, lag bei 11 Dineros und 4 Grans, was etwa 93,06 Prozent reinem Silber entsprach. Der Rest bestand aus Kupfer, um das Metall härter zu machen. Hatte der Schmelzer die Legierung exakt eingestellt, goss man das flüssige Metall nicht in breite Platten. Stattdessen füllten die Arbeiter das rotglühende Silber in lange, flache Sandformen oder Eisenrinnen. So entstanden schmale, rechteckige oder halbrunde Stangen, die etwa die Dicke eines Fingers oder Daumens besaßen. Diese langen Stäbe wurden abgekühlt, abgeschreckt und direkt zu den Schneidetischen getragen.
Das Abtrennen der Schrötlinge von der Stange
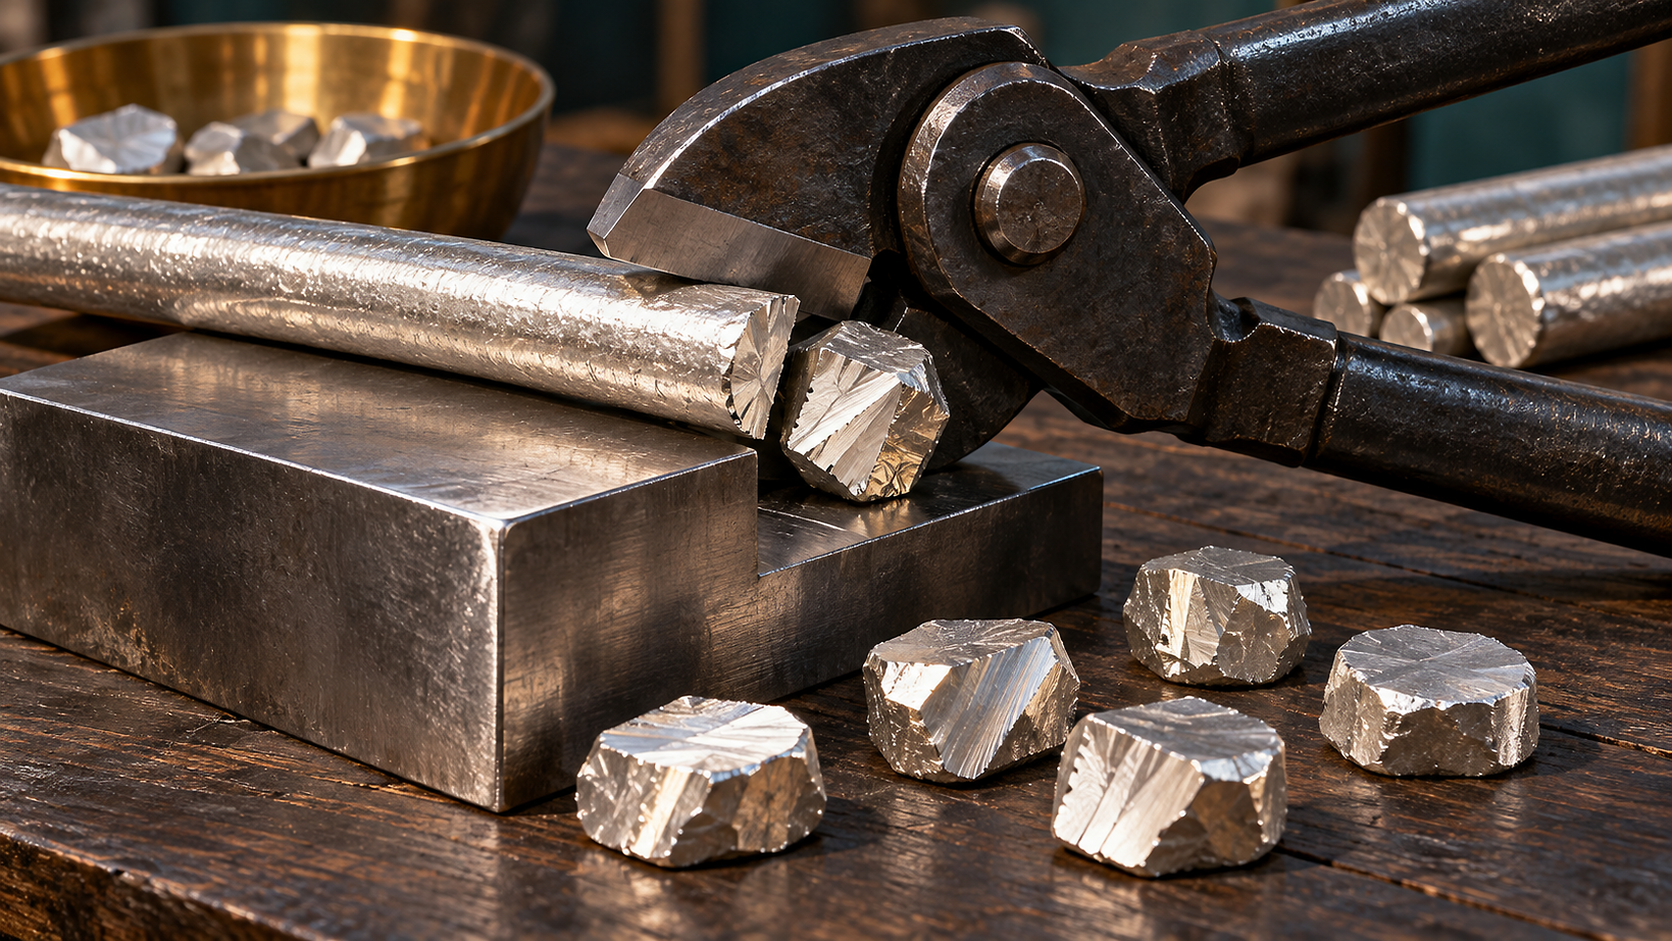
In europäischen Münzstätten derselben Zeit walzten Handwerker das Metall oft zu Blechen aus und stanzten runde Scheiben mit Kreisschneidern heraus. Dabei blieb ein gitterförmiges Metallgerippe übrig, das man mühsam einsammeln, wieder einschmelzen und neu gießen musste. Das kostete reichlich Brennstoff und Arbeitszeit. Die spanische Cob-Methode vermied diesen Abfall vollständig. Hier legte der Münzarbeiter die gegossene Silberstange einfach über einen Ambossblock.
Mit schweren Eisenscheren, den sogenannten cizallas, oder mit einem Kaltmeißel und Vorschlaghammer trennte der Arbeiter die Stange quer in kurze Stücke. Da der Gussstrang wie ein länglicher Brotlaib geformt war, glich jeder Hieb einer dicken, kompakten Scheibe aus massivem Silber. Jedes dieser Stücke war der rohe Kern einer späteren Münze, fachlich als Schrötling oder Rohling bezeichnet. Weil die Schnitte nach Augenmaß von Hand fielen, glich kein Stück dem anderen. Manche waren länglich, manche keilförmig, andere wirkten wie kleine viereckige Klumpen mit eingedrückten Schnittkanten.
Das Zurechtschneiden auf das gesetzliche Gewicht
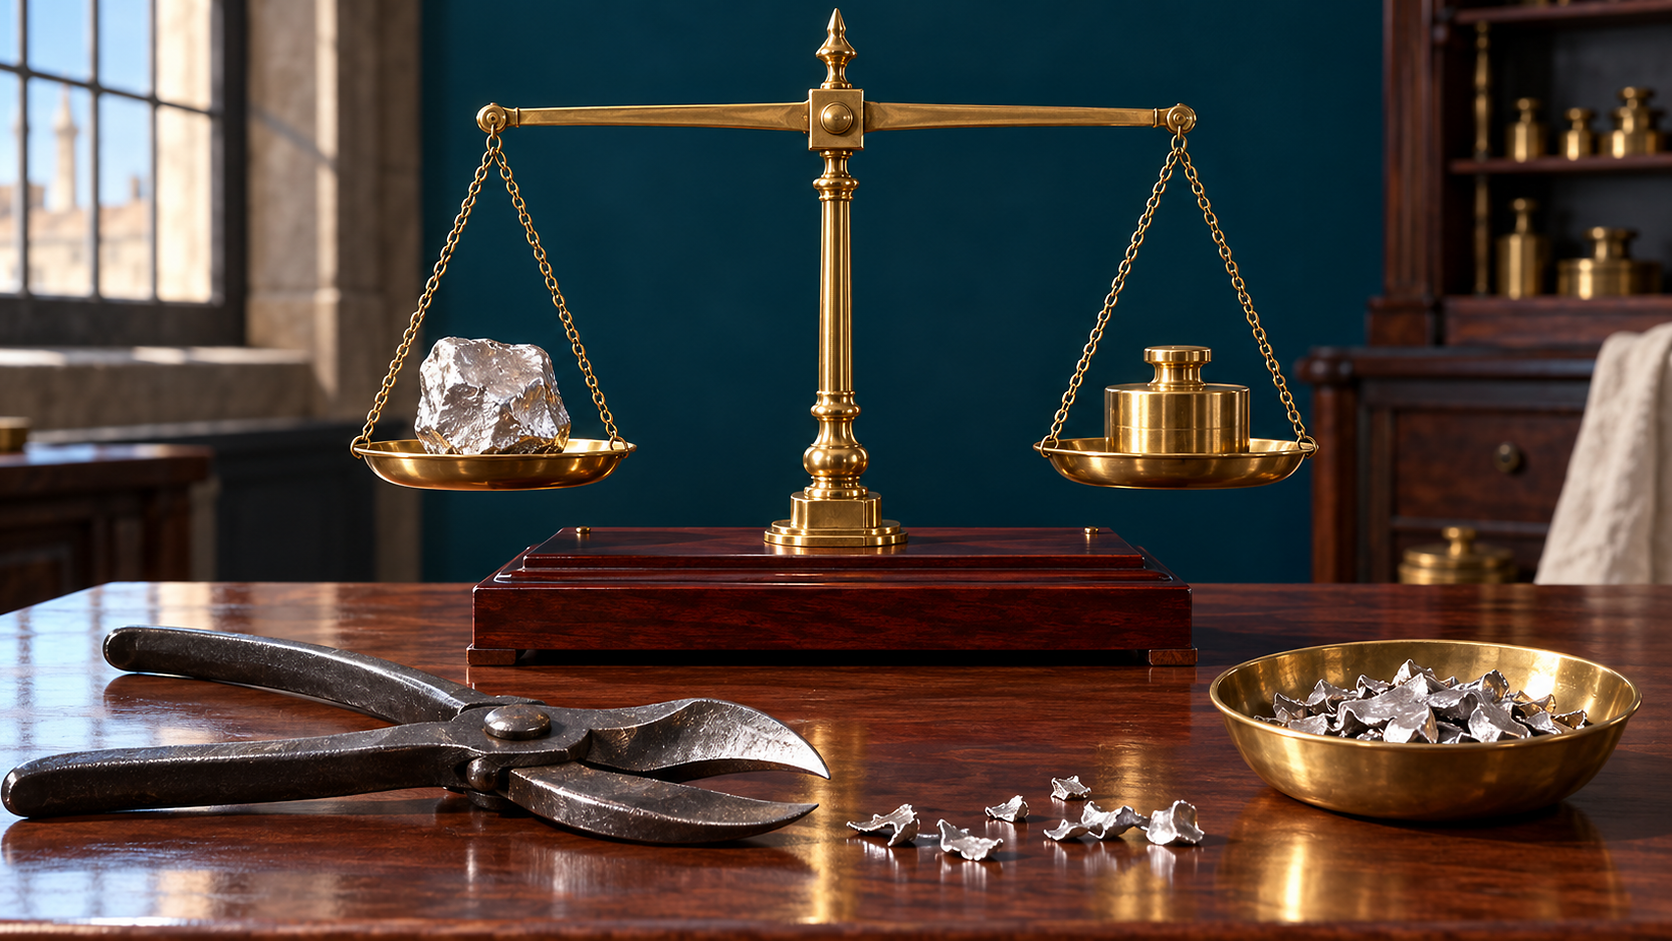
Im frühneuzeitlichen Handel zählte bei Münzen keine makellose Optik, sondern einzig Gewicht und Reinheit des Metalls. Einem Händler in den Kolonien oder einem Überseekäufer in China oder Amsterdam war wichtig, dass ein Stück zu acht Reales verlässlich rund 25,5 Gramm reines Silber enthielt. Stimmte das Gewicht, spielte die Form keine Rolle. Der wichtigste Schritt der gesamten Herstellung spielte sich deshalb an der Münzwaage ab.
Die Wiegemeister prüften die Stücke auf feinen Balkenwaagen gegen amtliche Eichgewichte der Krone ab. War ein Rohling zu leicht, flog er sofort zurück in den Schmelztiegel für die nächste Fuhre. War er zu schwer, was meist absichtlich der Fall war, saß daneben ein Handwerker mit einer schweren Schere und schnitt so lange Ecken und Kanten ab, bis die Waage exakt waagerecht einpendelte. Diese Abschnitte (recortes) landeten in Kübeln zum Neueinschmelzen. Übrig blieb ein kantiger, vielgestaltiger Metallklumpen, der das vorgeschriebene Gewicht bis auf Bruchteile eines Korns traf, auch wenn er eher wie ein flacher Kiesel als wie Geld aussah.
Das Prägen der Rohlinge mit Handstempeln
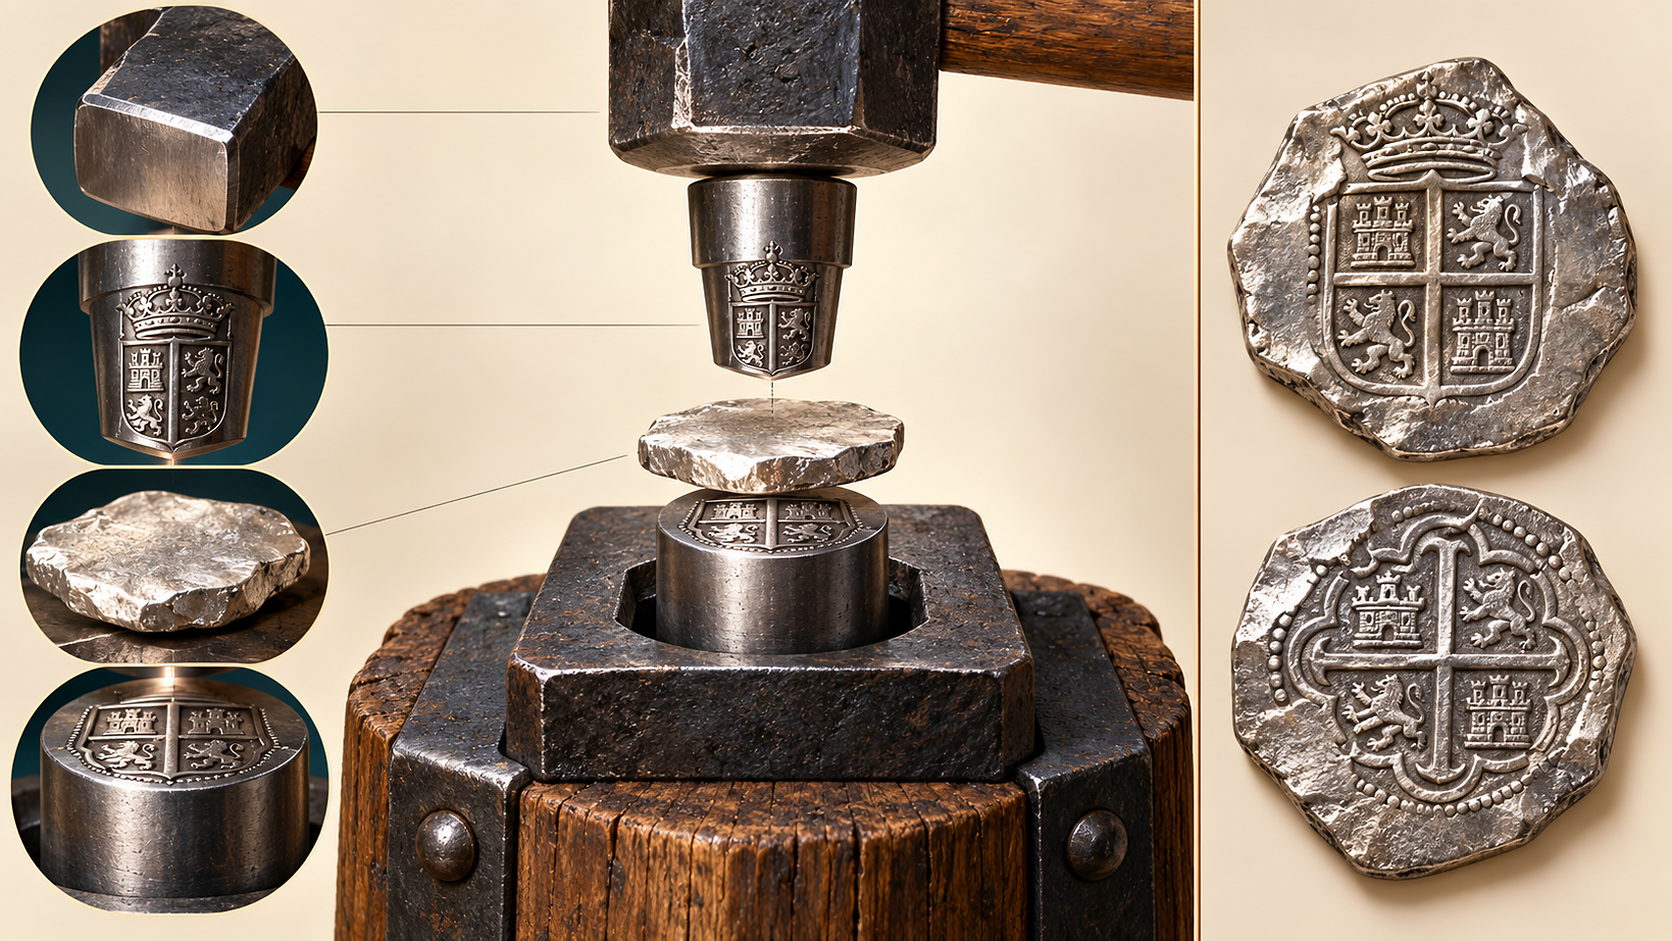
Nach dem Zuschneiden war der kalte Metallklumpen oft zu hart und spröde, um ein klares Münzbild ohne Risse anzunehmen. Die Arbeiter machten den Rohling durch Ausglühen wieder weich, indem sie ihn bis zur schwachen Rotglut erhitzten und abkühlen ließen. Danach war der Schrötling bereit für die Präger, die zu zweit oder in kleinen Gruppen um einen Amboss arbeiteten.
Für das Schlagen der Cobs verwendete man eiserne oder stählerne Handstempel, in die die königlichen Wappenbilder spiegelverkehrt eingraviert waren.
Der Präger hielt den Oberstempel mit der Hand oder einer Eisenzange senkrecht auf den Rohling und schlug mit einem schweren Vorschlaghammer mit voller Kraft zu. Ein einzelner wuchtiger Hieb oder zwei rasche Schläge trieben das weiche Silber gleichzeitig in die Vertiefungen beider Stempel. Weil der Rohling ungleichmäßig dick und selten ganz eben war, übertrug der Hammerschlag das Münzbild fast nie vollständig. Im Zentrum zeichneten sich Löwe und Kastell vielleicht gestochen scharf ab, während die Jahreszahl, das Münzstättenzeichen oder der Wahlspruch am schrägen Rand des Rohlings verloren gingen.
Die Prägung beruhte auf zwei grundlegenden Stempelwerkzeugen, die zusammenwirkten:
- Der untere Unterstempel, genannt pila, der fest in einem schweren Holzklotz saß und das königliche Wappen trug.
- Der obere Handstempel, der trusel, der von Hand geführt wurde und das Jerusalemkreuz oder die Säulen des Herkules zeigte.
Die Bedeutung des Wardeinzeichens
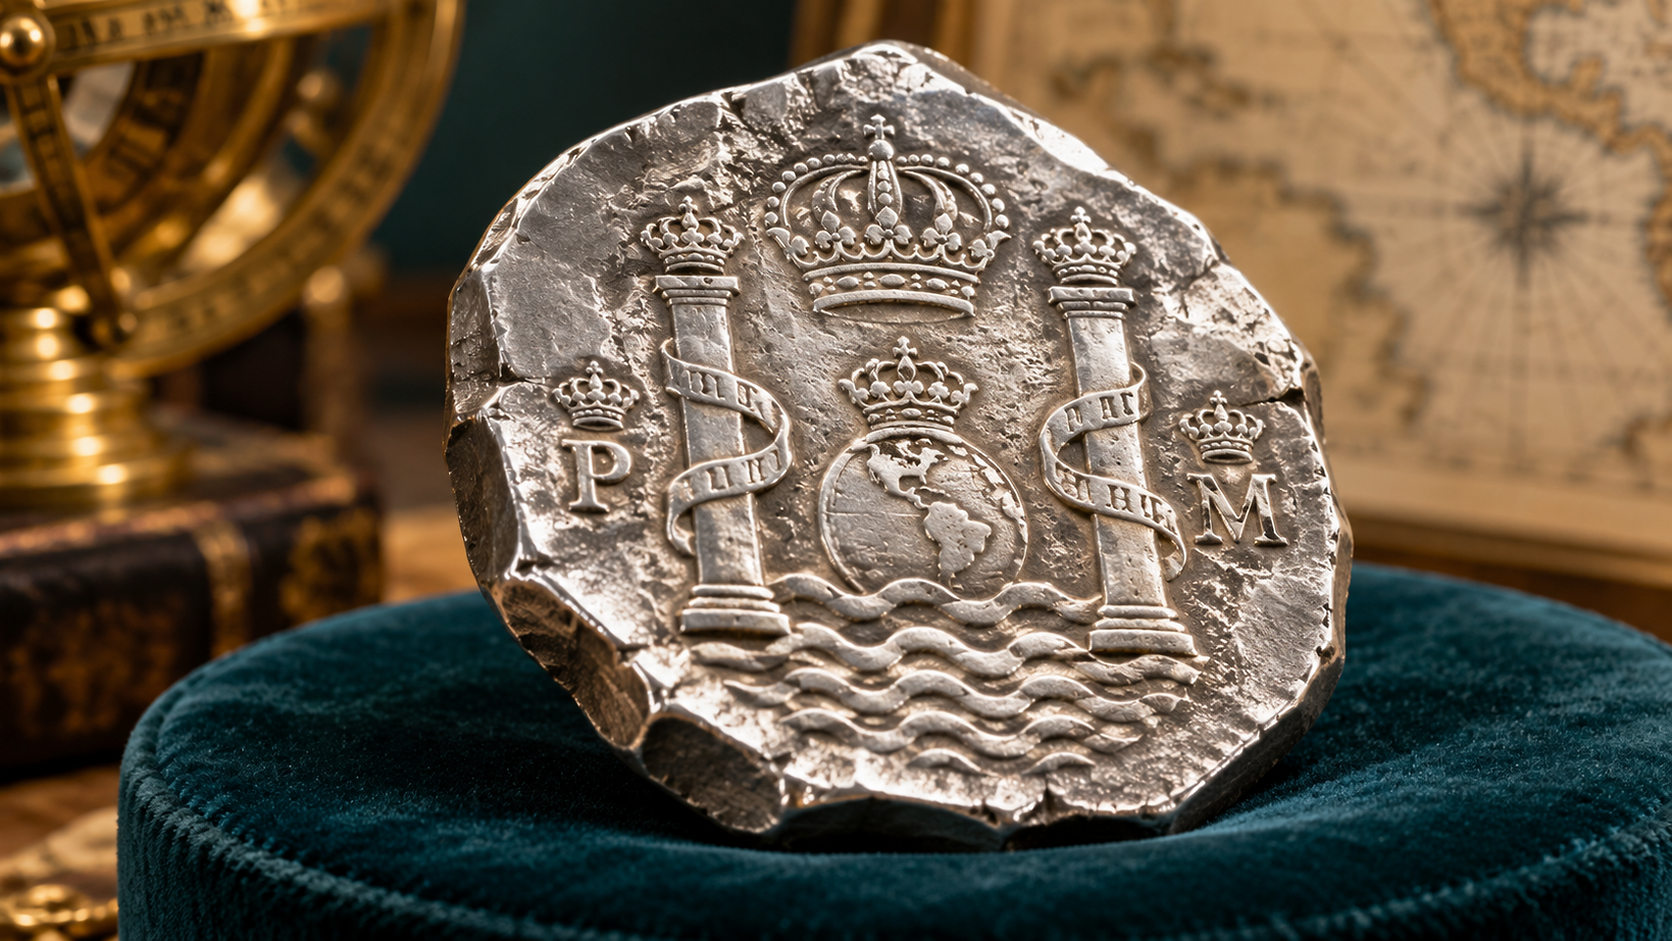
Da Cobs von Natur aus unförmig waren, konnte theoretisch jeder ein Stück Silber mit dem Meißel vom Rand abtrennen, bevor er die Münze weitergab. Um das Vertrauen in die Währung zu schützen, verlangten königliche Verordnungen strikt zwei Merkmale auf jeder Münze: das Münzstättenzeichen und das Kürzel des Wardeins (ensayador). Der Wardein war der vereidigte Münzprüfer, der das Metall testete und für den gesetzlichen Feingehalt bürgte.
Ließ ein Wardein minderwertiges Silber passieren, verriet ihn sein Buchstabe sofort. In den 1640er-Jahren erschütterte ein riesiger Skandal die Münzstätte von Potosí, als korrupte Wardeine heimlich mit Händlern paktierte und Millionen Cobs auf 70 oder 80 Prozent Feingehalt drückten. Als dieses minderwertige Geld die Märkte Europas und Asiens überschwemmte, brach das Vertrauen ein. König Philipp IV. entsandte einen Sonderermittler, der den Betrug aufdeckte. Die schuldigen Wardeine und Münzbeamten wurden öffentlich hingerichtet. Um den weltweiten Ruf wiederherzustellen, gestaltete Potosí seine Cobs 1652 von Grund auf neu: Man führte das berühmte Motiv mit Säulen und Wellen ein und schlug das Zeichen des Wardeins sowie das Prägejahr gleich an mehreren Stellen ein.
Der Übergang zur mechanischen Münzprägung
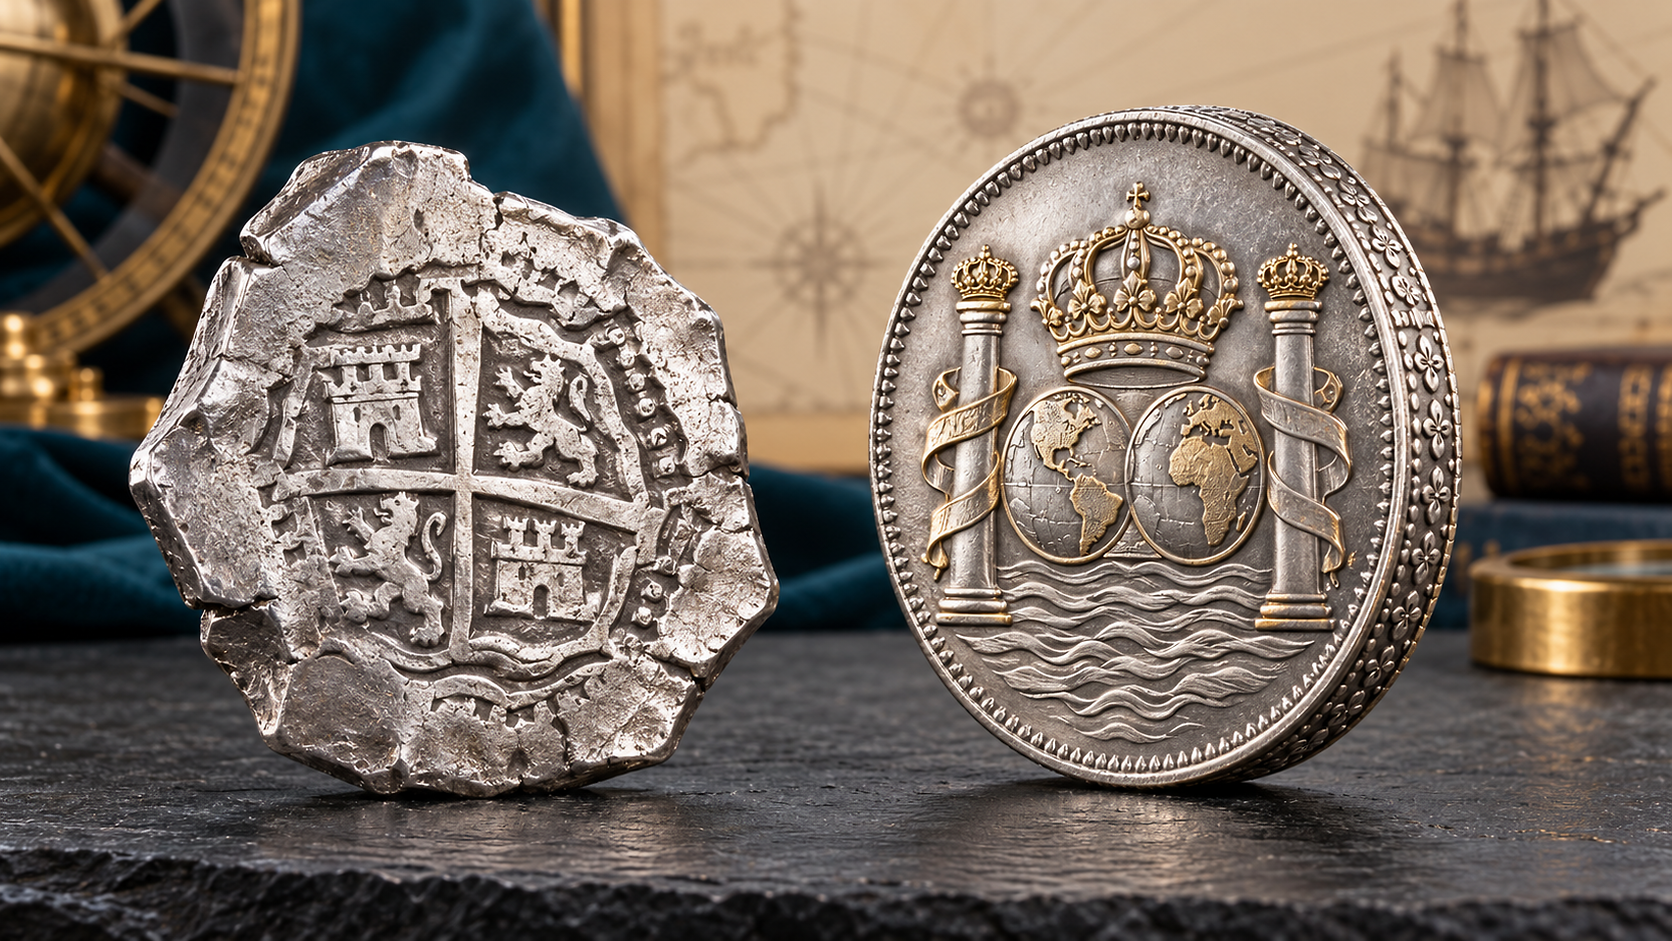
Die Cob-Technik diente dem Spanischen Weltreich fast zwei Jahrhunderte lang hervorragend und brachte Silber im Wert von Milliarden hervor, das den Welthandel antrieb. Doch genau das Verfahren, das die Herstellung so schnell machte, erwies sich im Alltag als Schwachstelle. Weil der Außenrand rau und ungemustert blieb, knipsten unehrliche Händler winzige Silberspäne von jeder Münze ab, die über ihren Tresen ging. Nach einigen Monaten im Umlauf konnte ein Acht-Reales-Stück ein Fünftel seines tatsächlichen Silberwerts einbüßen, ehe ein argloser Käufer das Untergewicht bemerkte.
Zu Beginn des 18. Jahrhunderts führten europäische Münzstätten Spindelpressen und Rändelwerke ein, die exakt kreisrunde Münzen mit geprägtem Rand herstellten, an denen jedes Beschneiden sofort auffiel. Spanien erkannte, dass die alten Cobs ein untragbares Risiko wurden. 1732 stellte die Münzstätte in Mexiko-Stadt importierte, von Maultieren und Wasserkraft angetriebene Schraubenprägewerke auf und legte Hammer und Handstempel ab. Mexiko begann mit der Prägung des berühmten Columnario, des Säulentalers mit scharfen Konturen und einem schützenden Laubrand. Potosí und Lima hielten länger an der alten Methode fest, doch in den 1770er-Jahren verschwand der handgeschlagene Cob endgültig aus den königlichen Münzen und hinterließ das Erbe jener unregelmäßigen Stücke, die zweihundert Jahre lang den Welthandel finanziert hatten.
Quellen und weiterführende Literatur
Diese Quellen laden zum Weiterlesen ein.
American Numismatic SocietyExterne Quelle · Öffnet in einem neuen Tab Banco Central de la República Argentina, Potosí Mint HistoryExterne Quelle · Öffnet in einem neuen Tab Casa de Moneda de México Historical ArchivesExterne Quelle · Öffnet in einem neuen Tab