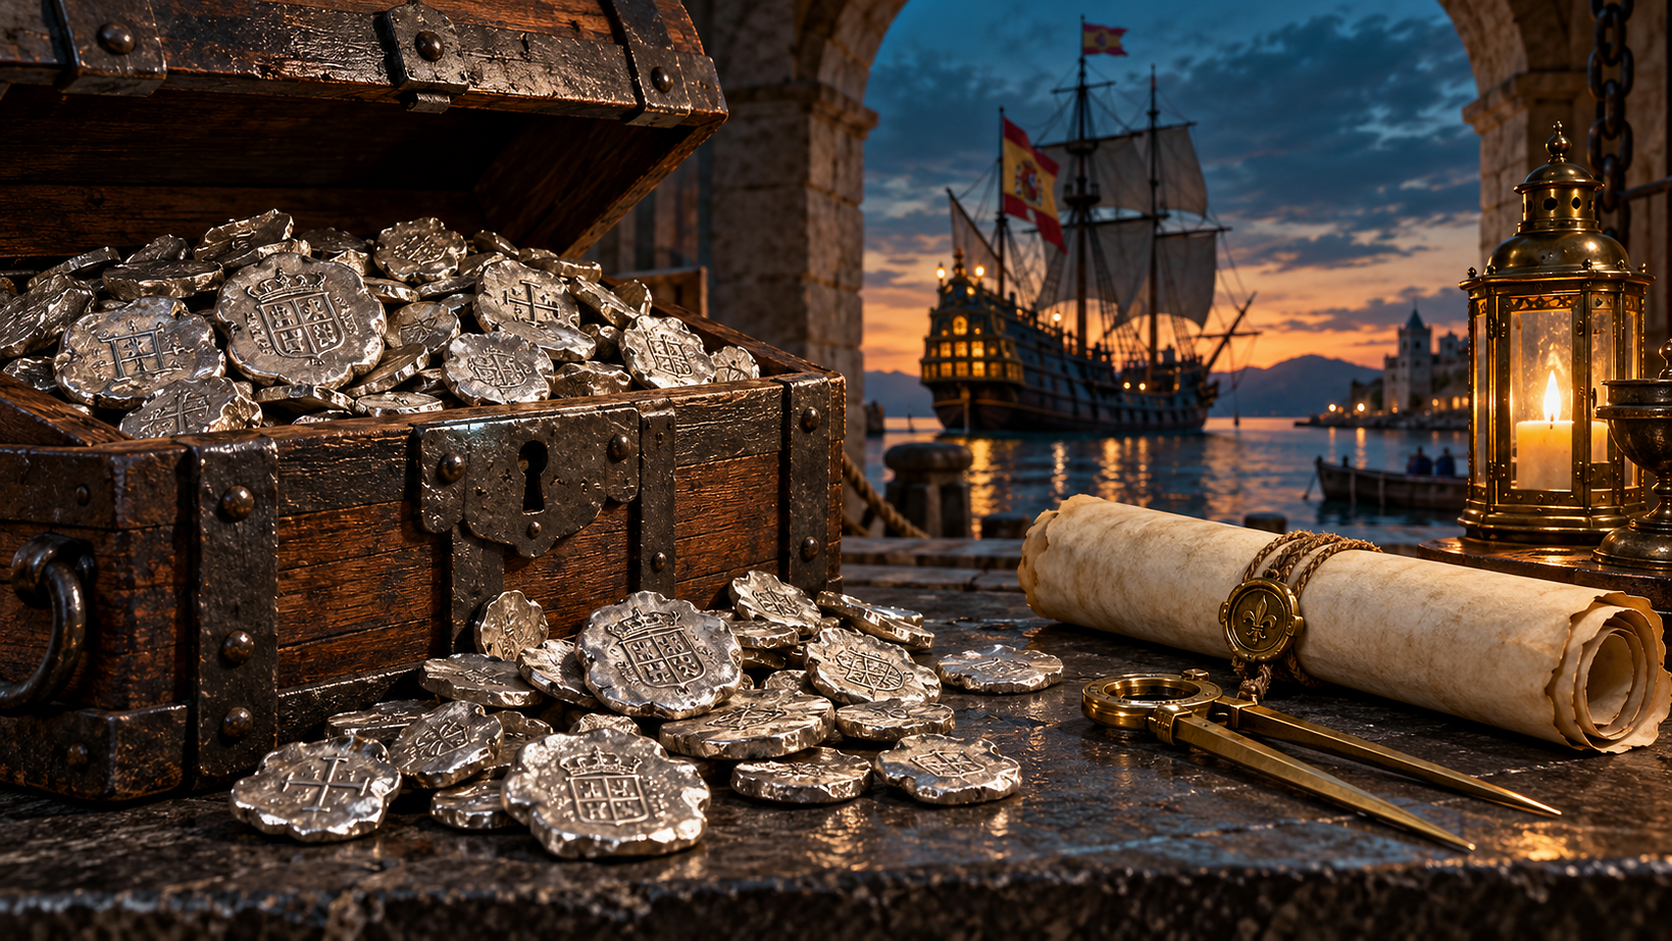
Al sostener una pieza de ocho reales de plata del siglo XVII procedente de Potosí o de Ciudad de México, la primera impresión es que alguien la recortó con unas tijeras de podar. Rara vez resulta redonda. Presenta cantos gruesos e irregulares, caras desiguales y fragmentos del escudo real o de la cruz amputados en el borde. El coleccionismo y la historia denominan a estas piezas toscas macuquinas, o cobs en inglés, expresión esta última derivada de cabo de barra, por haberse cortado del extremo de un riel metálico. Parecen rústicas, casi hechas al descuido, pero se labraban de forma deliberada. Durante casi doscientos años, los operarios de las cecas virreinales aplicaron un método de trabajo en cadena concebido para alcanzar la máxima rapidez, transformando el metal en barras en dinero legal para el comercio tan deprisa como las recuas de mulas podían acarrearlo.
La urgencia por dar salida a la plata
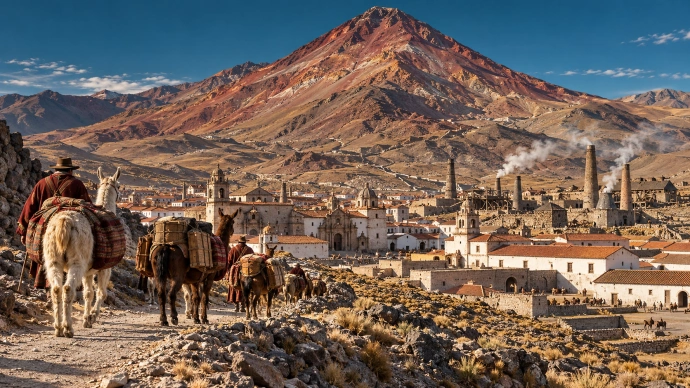
A finales del siglo XVI, el Imperio español halló algunos de los yacimientos de plata más ricos de la Tierra. El más célebre fue el Cerro Rico, una imponente montaña roja en la actual Bolivia que abastecía a la ceca de Potosí, fundada en 1573. En volumen de extracción, aquel cerro brindó miles de toneladas de metal. Al mismo tiempo, operaban casas de moneda coloniales en Ciudad de México y Lima, transformando la plata extraída de minas como Zacatecas y Guanajuato. Sin embargo, existía un dilema logístico: las leyes españolas prohibían terminantemente a los particulares exportar plata en bruto o pasta sin amonedar, y exigían que todo el metal precioso se convirtiera en moneda oficial tras deducir el impuesto de la corona, el quinto real.
Las flotas reales, conocidas como la Flota de Indias, zarpaban con un estricto calendario estacional marcado por los vientos alisios y las temporadas de huracanes. Si los mineros y comerciantes perdían la salida de los galeones desde La Habana, Portobelo o Veracruz, su riqueza quedaba inmovilizada durante un año o más. Las cecas coloniales debían procesar en pocos meses miles de libras de plata procedentes de refinerías situadas a gran altitud. Los ensayadores y monederos no disponían de tiempo ni de maquinaria para fabricar piezas pulidas y perfectamente redondas. Precisaban una técnica de acuñación sumamente veloz, con un mantenimiento mecánico mínimo y capaz de suministrar lingotes amonedados con curso legal para los viajes transoceánicos.
El vertido del metal en barras alargadas
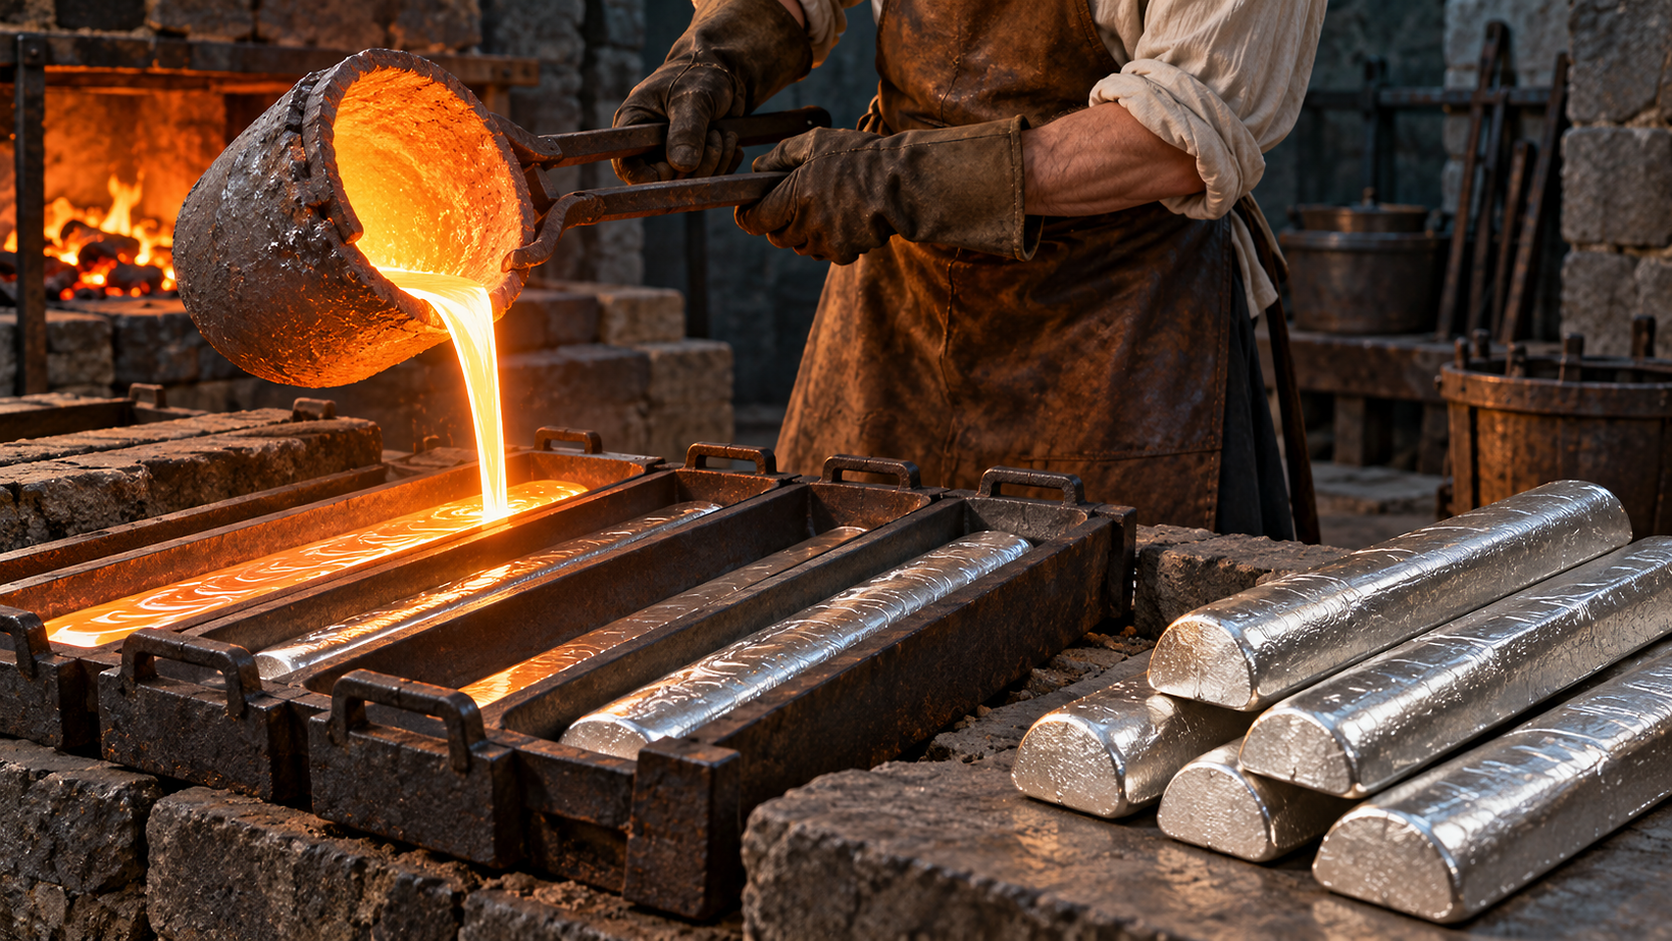
El proceso de acuñación comenzaba en la fundición de la ceca, donde trabajadores indígenas y africanos esclavizados faenaban con un calor abrasador junto a hornos abiertos de carbón vegetal. La plata refinada llegaba a la casa de moneda en grandes piñas o barras porosas obtenidas mediante el método de patio, un procedimiento que empleaba mercurio para separar las partículas microscópicas de plata del mineral triturado. Esta plata debía fundirse en grandes crisoles para comprobar y homogenizar su pureza.
La ley oficial de la plata colonial española se fijó en 11 dineros y 4 granos, lo que equivale aproximadamente a un 93,06 por ciento de plata pura, mientras que el resto era cobre para aportar dureza. Una vez que el fundidor lograba la aleación exacta, los operarios no vertían el metal en planchas anchas y planas. En su lugar, echaban el líquido al rojo vivo en moldes largos y estrechos de arena o en rieleras de hierro. Así se formaban barras finas, rectangulares o semicilíndricas, del grosor aproximado de un dedo humano. Estas varillas se enfriaban, se templaban en agua y se llevaban de inmediato a los bancos de corte.
El corte de los cospeles desde la rielera
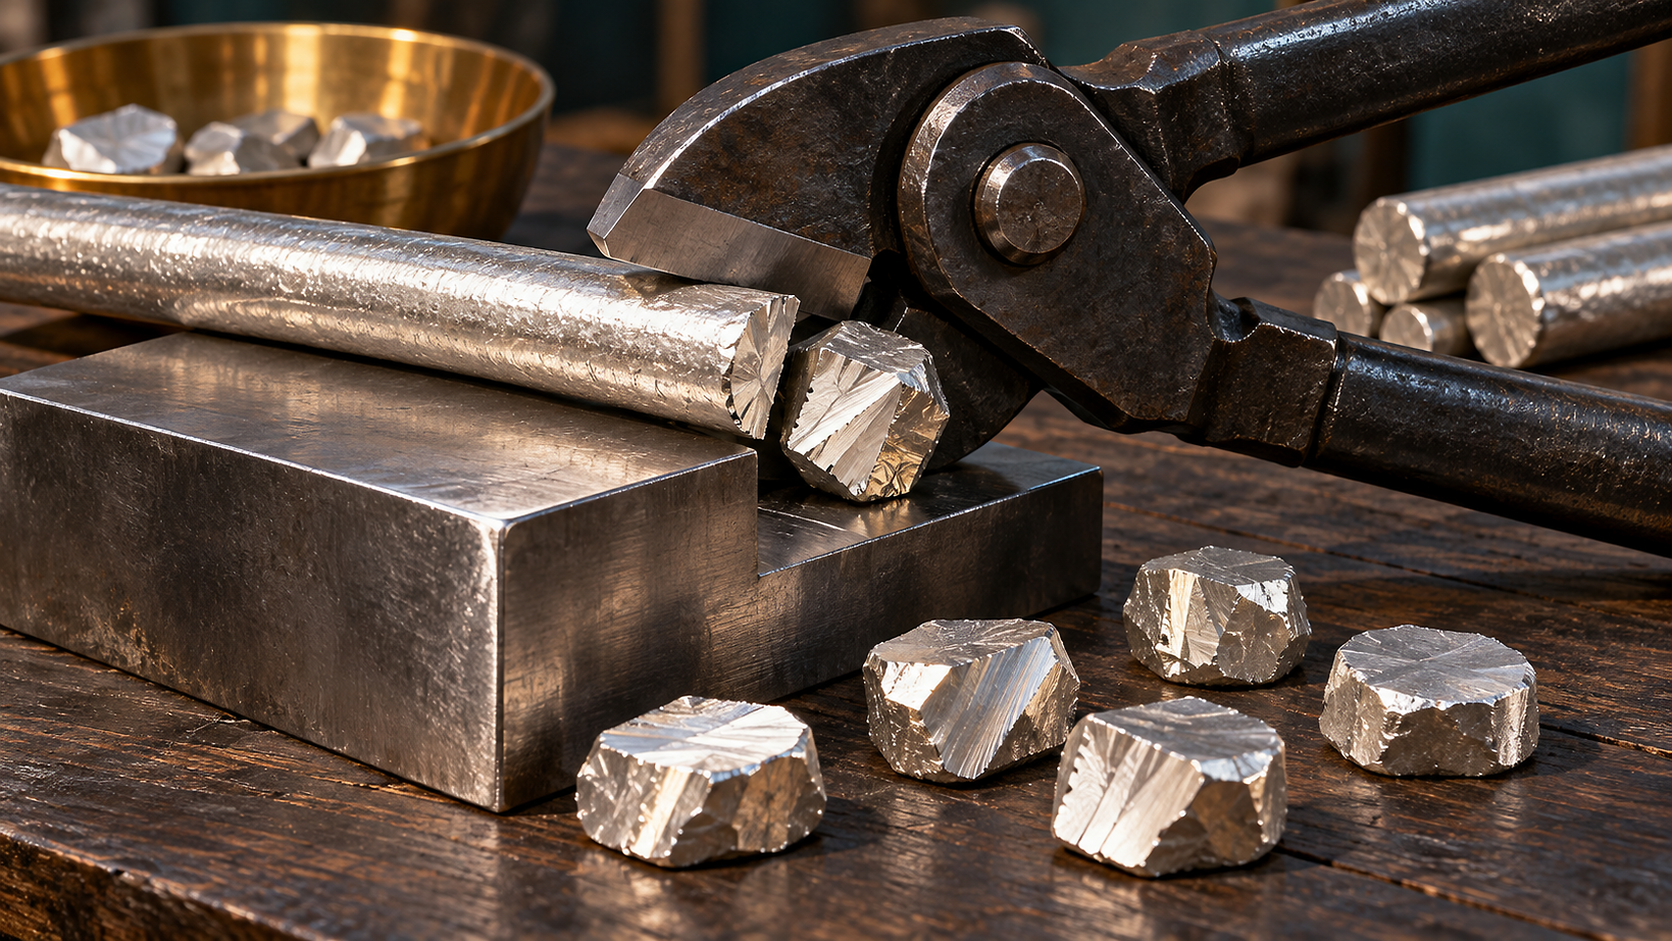
En las casas de moneda europeas de la misma época, los operarios solían laminar planchas de metal y recortar discos mediante sacabocados circulares. Aquel método dejaba sobrantes de metal que debían recogerse, fundirse y verterse otra vez, con el consiguiente gasto de combustible y mano de obra. El sistema virreinal de la macuquina evitaba ese desperdicio por completo. El artesano colocaba la barra de plata sobre un yunque.
Con unas fuertes cizallas de hierro o un cortafríos golpeado con una maza, el trabajador seccionaba la barra en cortes transversales. Como el riel recordaba a una barra de pan alargada, cada tajada resultaba ser un taco grueso y macizo de plata pura. Cada uno de estos trozos constituía el embrión tosco de una moneda, denominado técnicamente cospel. Como los cortes se hacían a ojo y a pulso, jamás salían dos piezas idénticas. Algunas eran alargadas, otras tenían forma de cuña y otras parecían pequeñas tejas rectangulares con extremos pellizcados por el filo de la herramienta.
El ajuste al peso legal en la balanza
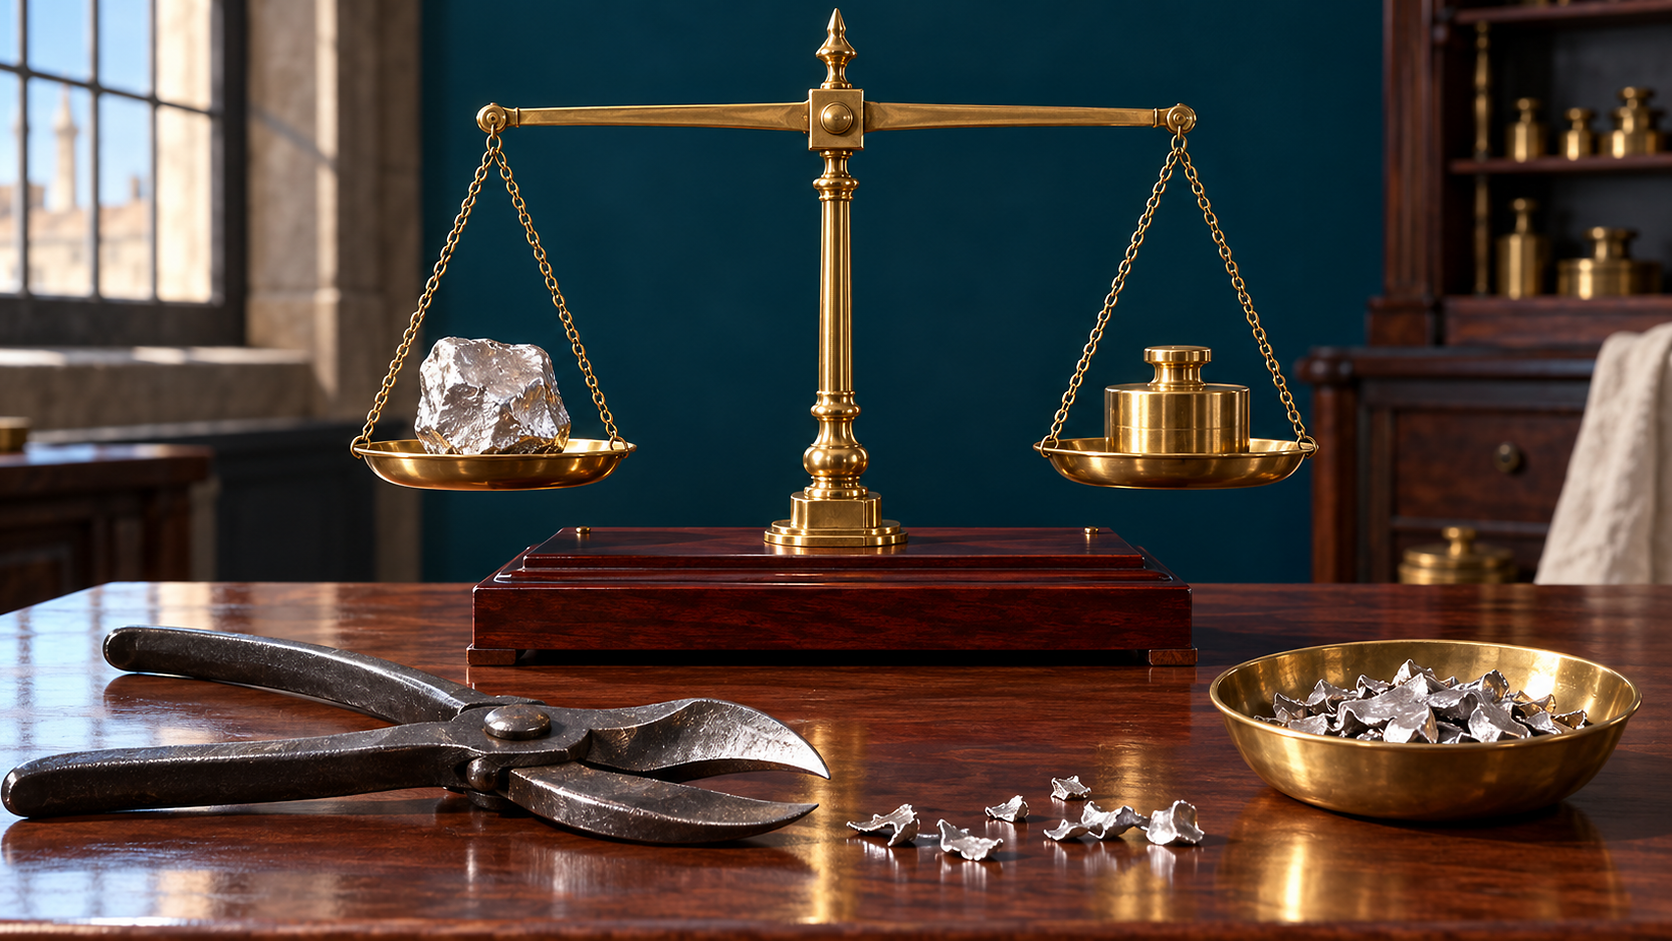
En el comercio de la Edad Moderna, las monedas no se aceptaban por su primor artístico, sino por el peso y la ley de su metal. A un mercader colonial o a un comprador en China o Ámsterdam le importaba que una pieza de ocho reales contuviera cerca de 25,5 gramos de plata pura. Si el peso era el correcto, la forma exterior daba igual. Por tanto, el paso más decisivo en la fabricación de macuquinas tenía lugar en la mesa de pesado.
Los ajustadores utilizaban balanzas de gran precisión contrastadas con las pesas oficiales de la corona. Si un pedazo cortado resultaba liviano, volvía de inmediato al crisol para refundirse en la siguiente hornada. Si pesaba de más, como ocurría a propósito con casi todos, un artesano recortaba esquinas o bordes con cizallas hasta equilibrar la balanza con exactitud. Estos recortes caían en cajones para volverse a fundir. El resultado era un pedazo angular y facetado que respetaba el peso legal marcado por la ley hasta la fracción de un grano, aunque pareciera más una piedra aplastada que dinero de curso legal.
La acuñación del cospel mediante cuños manuales
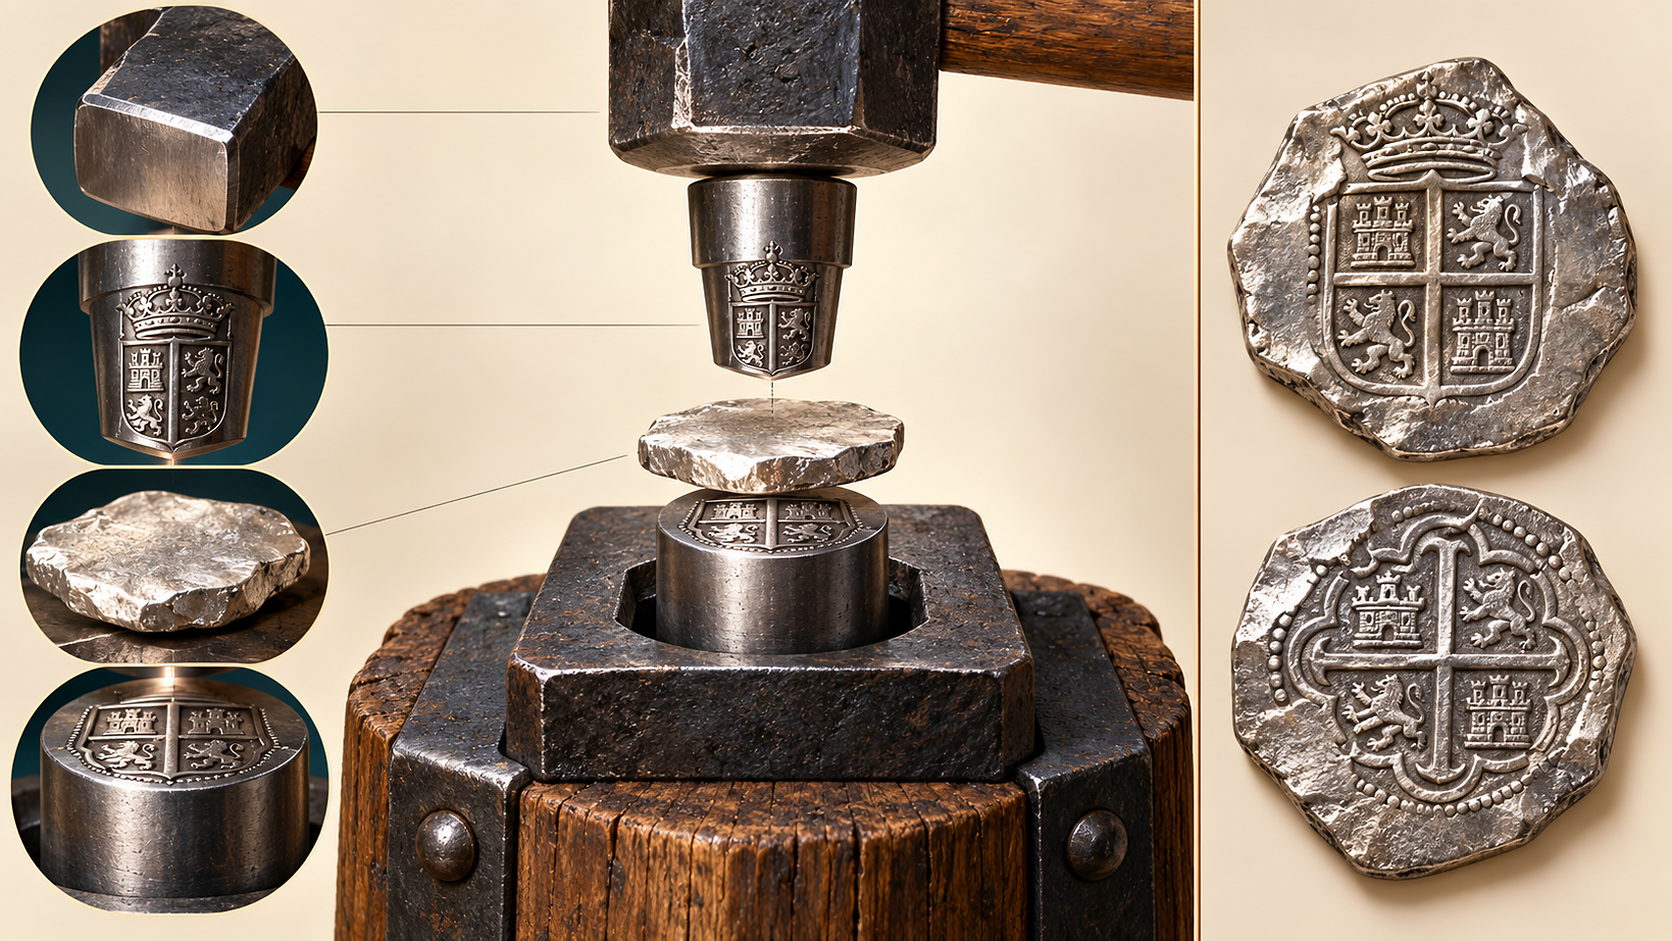
Una vez ajustado en peso, el trozo de metal frío solía estar demasiado duro y quebradizo para recibir la impronta grabada sin agrietarse. Los trabajadores ablandaban el cospel mediante el recocido, calentándolo hasta un rojo suave y dejándolo enfriar. Ya templado, el cospel pasaba a manos de los acuñadores, que trabajaban por parejas o en pequeños grupos alrededor de un yunque.
La acuñación de macuquinas recurría a cuños manuales de hierro o acero que tenían grabados en bajorrelieve los motivos de la heráldica real.
El batidor sujetaba el troquel superior con una mano o con unas tenazas de hierro, apoyándolo firmemente sobre el cospel, y descargaba una pesada maza con ambas manos con toda su fuerza. Un golpe certero o dos impactos rápidos forzaban a la plata blanda a penetrar en las hendiduras de ambos cuños a la vez. Al ser el cospel de grosor irregular y rara vez plano, el golpe rara vez transfería el grabado entero. El centro de la moneda podía reflejar con nitidez los castillos y leones, mientras que la fecha exterior, la marca de ceca o la leyenda real se perdían por los bordes biselados del fragmento.
La labor de acuñar dependía de dos herramientas grabadas elementales que actuaban a la vez:
- El cuño inferior o pila, encajado firmemente en un madero pesado o cepo, que contenía el escudo de armas real.
- El cuño superior o troquel, que se sostenía a mano y lucía la cruz de Jerusalén o las Columnas de Hércules.
La función decisiva de la marca de ensayador
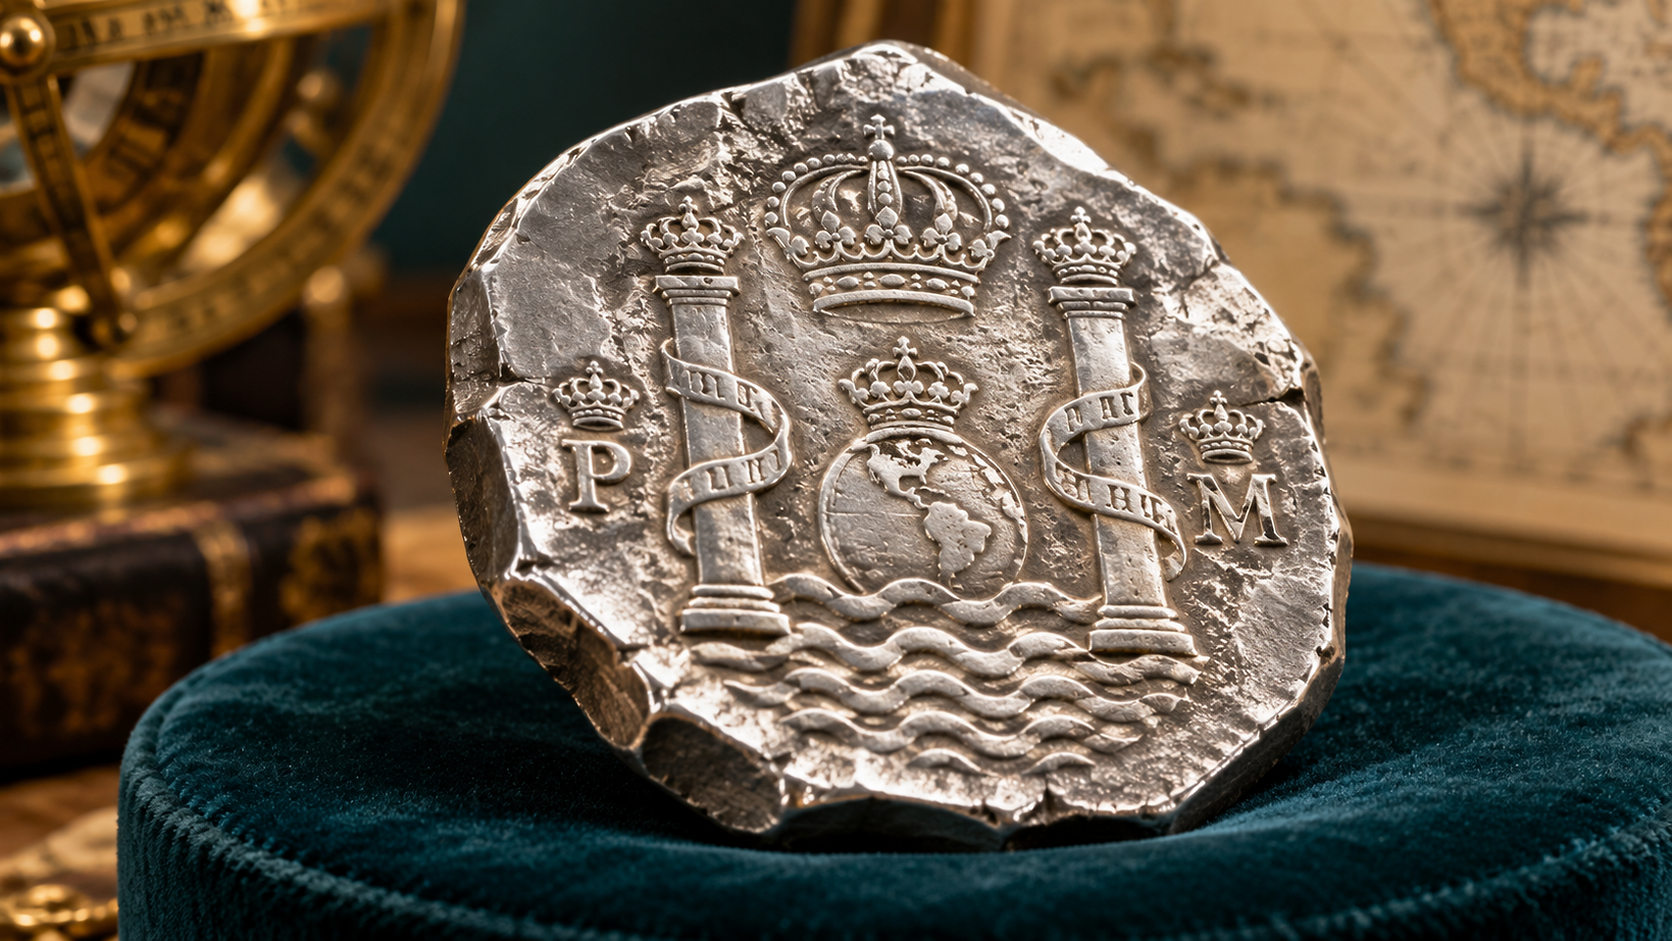
Al ser piezas tan irregulares, cualquiera podía en teoría tomar un cincel y recortar un gramo de plata de una moneda auténtica antes de ponerla en circulación. Para preservar la confianza en la divisa, las ordenanzas reales exigían con rigor que toda moneda mostrara dos datos cruciales: la marca de la ceca y la inicial del ensayador. El ensayador era el funcionario juramentado de la casa de moneda responsable de analizar el metal y certificar que alcanzara la pureza fijada por la ley.
Si un ensayador permitía que saliera de la ceca plata de menor ley, su marca lo delataba al instante. En la década de 1640 estalló un sonado escándalo en Potosí, cuando ensayadores corruptos se confabularon con comerciantes locales para rebajar la ley de millones de macuquinas hasta un 70 u 80 por ciento de plata. Al inundar los mercados europeos y asiáticos, la confianza se desplomó. El rey Felipe IV envió a un visitador real que destapó el fraude, lo que concluyó con la ejecución pública de los ensayadores y oficiales culpables. Para recuperar el crédito internacional, Potosí transformó por completo el diseño de sus macuquinas en 1652, incorporó el célebre emblema de columnas y ondas, y mandó estampar la inicial del ensayador y el año en varios puntos de la pieza.
La sustitución del martillo por la prensa de volante
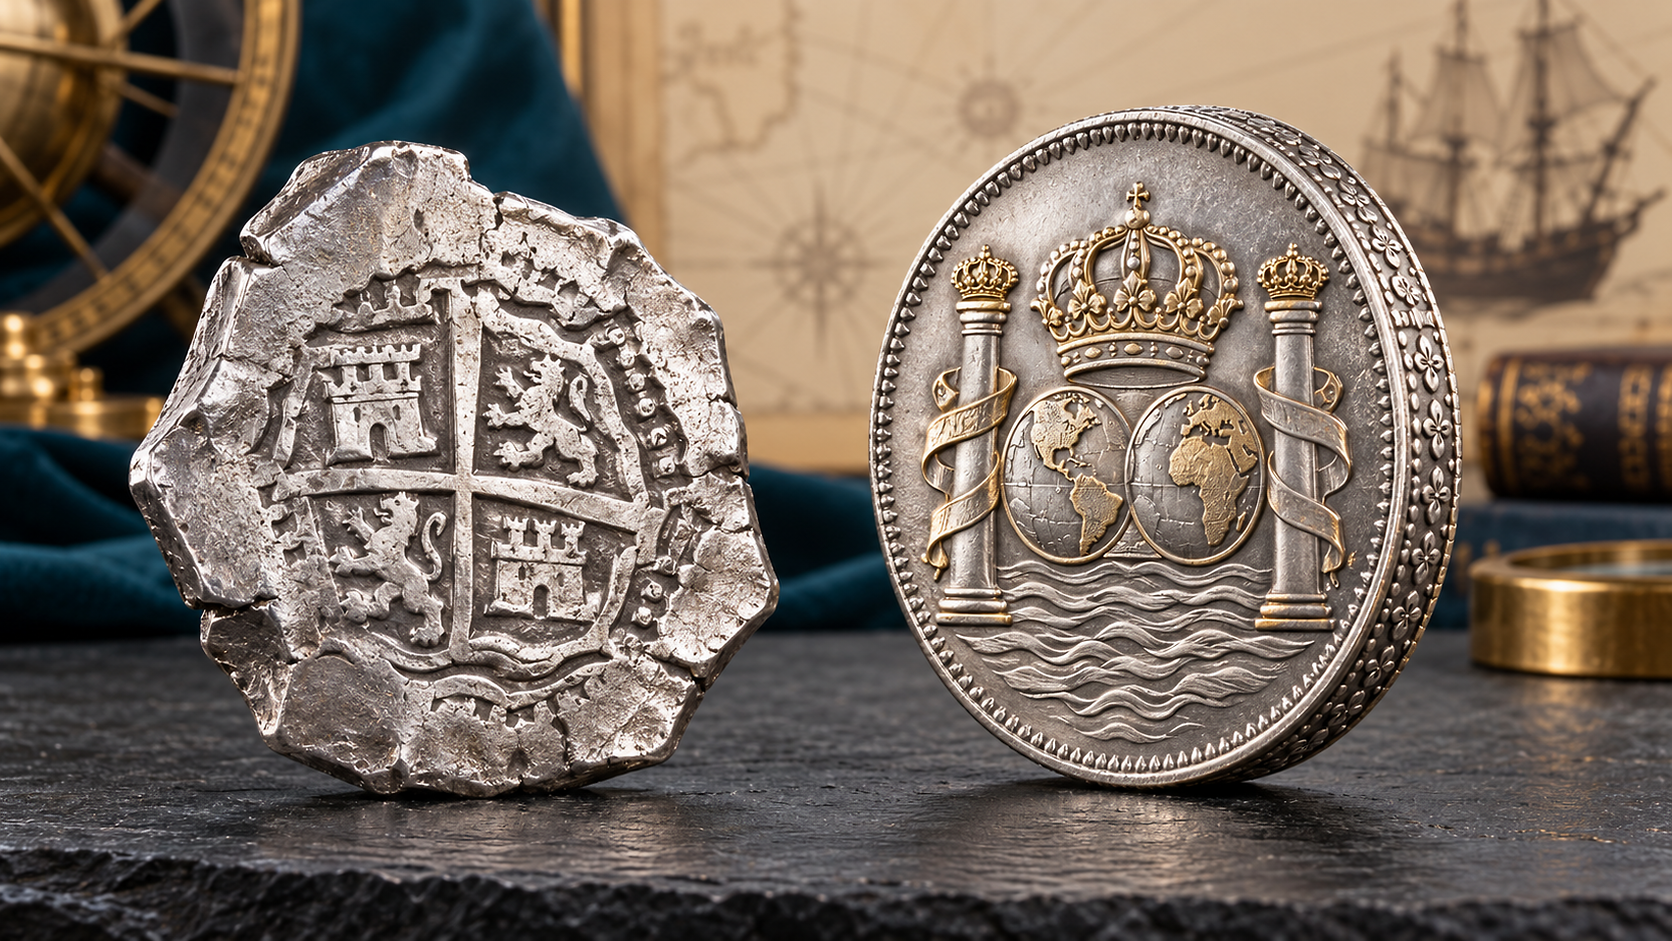
El sistema de la macuquina sirvió con notable eficacia al Imperio español durante casi dos siglos, alumbrando un inmenso caudal de plata que impulsó el comercio mundial. Sin embargo, el mismo método que permitía producirlas a gran velocidad las volvía vulnerables en la vida diaria. Al tener un borde mellado y sin labrar, comerciantes poco honrados afeitaban finas lascas de plata de cada pieza que pasaba por sus manos. Tras meses de mano en mano, una moneda de ocho reales podía perder una quinta parte de su valor real en metal antes de que un comprador poco precavido notara la merma de peso.
Hacia comienzos del siglo XVIII, las cecas europeas ya utilizaban prensas de volante y máquinas de acuñar el canto que producían monedas perfectamente redondas con bordes labrados, en las que el cercenamiento resultaba imposible de ocultar. España asumió que las macuquinas eran una debilidad obsoleta. En 1732, la Casa de Moneda de México instaló prensas de husillo importadas, movidas por mulas y agua, con lo que jubiló el martillo y los cuños de mano. México inició la acuñación del admirado real de a ocho de tipo columnario, dotado de relieves impecables y un cordoncillo de hojas grabado en el canto. Potosí y Lima mantuvieron la vieja técnica macuquina durante más tiempo, pero hacia la década de 1770 las toscas piezas batidas a mano desaparecieron para siempre de las cecas virreinales, dejando tras de sí el legado de unas monedas irregulares que financiaron el intercambio comercial del planeta a lo largo de doscientos años.
Fuentes y lecturas recomendadas
Profundiza en el tema con estas referencias.
Sociedad Numismática EstadounidenseFuente externa · Se abre en una pestaña nueva Banco Central de la República Argentina, reseña histórica de la ceca de PotosíFuente externa · Se abre en una pestaña nueva Archivos Históricos de la Casa de Moneda de MéxicoFuente externa · Se abre en una pestaña nueva